จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
เดินผ่านร้านแปรรูปโลหะเกือบทุกแห่งแล้วคุณจะได้ยินบทสนทนาเดียวกัน รูปร่างชิ้นส่วนใหม่มาถึงแล้ว แม่พิมพ์จะต้องถูกตัดออก และแท่นพิมพ์จะไม่ได้ใช้งานในขณะที่ทุกคนรอ เทคโนโลยีการตัดด้วยเลเซอร์เกิดขึ้นจากความยุ่งยากดังกล่าว แทนที่จะให้แม่พิมพ์ชุบแข็งไปกระแทกแผ่น ลำแสงเลเซอร์แบบโฟกัสจะติดตามโครงร่างของช่องว่าง ตามเส้นทางที่เก็บไว้ในซอฟต์แวร์ เปลี่ยนรูปวาด เปลี่ยนโปรแกรม และช่องว่างถัดไปจะแสดงเป็นนาทีแทนที่จะเป็นสัปดาห์ สำหรับผู้ผลิตที่ทำงานจากคอยล์ แนวคิดนี้ได้พัฒนาไปสู่สิ่งที่ใหญ่กว่า: สายการผลิตที่สมบูรณ์ซึ่งคลาย ปรับระดับ ตัด และซ้อนกันโดยไม่ต้องกดที่ใดก็ได้ในกระบวนการ
เทคโนโลยี Laser Blanking แตกต่างจาก Die Blanking อย่างไร
ทั้งสองวิธีเปลี่ยนวัสดุแบนให้เป็นรูปทรงว่าง อย่างไรก็ตาม ฟิสิกส์แทบจะไม่มีความแตกต่างไปกว่านี้อีกแล้ว และความแตกต่างนั้นก็กำหนดทุกการตัดสินใจที่ตามมา
แม่พิมพ์ตัดโลหะเป็นเครื่องมือตัดที่มีความแม่นยำซึ่งสร้างขึ้นสำหรับโครงร่างเดียว รวดเร็ว สามารถทำซ้ำได้ และเมื่อดำเนินการแล้ว ต้นทุนต่อชิ้นส่วนก็ต่ำมาก สิ่งที่ทำไม่ได้คือเปลี่ยนใจ รูปทรงใหม่ทุกอันหมายถึงเครื่องมือใหม่ เวลาทดลองใหม่ และการปรับแต่งการกดรอบใหม่ สำหรับโปรแกรมที่รันมายาวนานและมีการออกแบบที่มั่นคง การค้าขายดังกล่าวยังคงสมเหตุสมผล
การตัดด้วยเลเซอร์จะทำงานในทางกลับกัน ไม่มีเครื่องมือให้สร้าง มีแต่โปรแกรมตัดให้โหลด วิศวกรสามารถสลับระหว่างแผงอะลูมิเนียมและโครงเหล็กที่มีความแข็งแรงสูงภายในกะเดียวกัน และต้นแบบก็สามารถทำงานได้บนอุปกรณ์เดียวกันกับชิ้นส่วนการผลิต ข้อเสียก็แตกต่างกันเช่นกัน ปริมาณงานขึ้นอยู่กับความยาวในการตัดมากกว่าอัตราระยะชัก และความหนาของวัสดุกลายเป็นข้อจำกัดที่แท้จริงมากกว่าในรายละเอียด
- ต้นทุนเครื่องมือเปลี่ยนจากแม่พิมพ์ต่อชิ้นส่วนเป็นโปรแกรมต่อชิ้นส่วน
- การเปลี่ยนแปลงจะวัดเป็นนาที ไม่ใช่สัปดาห์
- คุณภาพของขอบขึ้นอยู่กับโฟกัส แก๊ส และความเร็ว มากกว่าระยะหลบแม่พิมพ์
- ปริมาณที่สูงมากยังคงนิยมใช้แม่พิมพ์ที่ประกอบอย่างดี
ภายในเส้นเลเซอร์ Blanking แบบคอยล์เฟด
การตัดด้วยเลเซอร์ส่วนใหญ่ในการผลิตในปัจจุบันไม่ใช่การป้อนแผ่นเรียบด้วยมือ มันเริ่มต้นด้วยคอยล์ และอุปกรณ์ที่อยู่รอบๆ เลเซอร์จะทำงานส่วนใหญ่
การจัดการคอยล์ การปรับระดับและการป้อน
ขดลวดเหล็กหรืออลูมิเนียมพันกันแน่น ทำให้เกิดความเค้นล็อคจากการกลิ้ง การป้อนวัสดุนั้นเข้าไปในเลเซอร์โดยตรงถือเป็นความผิดพลาด ดังนั้น ไลน์ตัดด้วยเลเซอร์ที่ป้อนคอยล์จึงเริ่มต้นด้วยเครื่อง decoiler จากนั้นส่งแถบผ่านเครื่องปรับระดับที่มีความแม่นยำ จากนั้นจึงส่งไปยังสถานีตัดเท่านั้น ตัวปรับระดับทำมากกว่าการทำให้พื้นผิวเรียบ โดยจะคลายความเค้นภายในเพื่อให้แถบคงความเรียบหลังจากการตัด ซึ่งสำคัญเนื่องจากช่องว่างที่หลุดออกมาเป็นรูปร่างหลังจากลำแสงผ่านไปไม่สามารถแก้ไขได้ในภายหลัง
หัวตัด การทำรัง และผลผลิตวัสดุ
หัวเลเซอร์เคลื่อนที่เหนือแถบในขณะที่วัสดุจัดทำดัชนีหรือเคลื่อนที่อย่างต่อเนื่องผ่านโซนการตัด เนื่องจากลำแสงเป็นไปตามโปรแกรมมากกว่าโครงร่างของแม่พิมพ์ ช่องว่างจึงสามารถซ้อนชิดกันได้อย่างแน่นหนา นั่นคือที่มาของการออมจำนวนมาก การปั๊มเลเซอร์แบบแท่นเรียบแบบดั้งเดิมมักจะเริ่มต้นด้วยช่องว่างทรงสี่เหลี่ยม ซึ่งสามารถทิ้งเศษกระดาษไว้ประมาณ 2.4 นิ้วในแต่ละด้านก่อนที่จะตัดชิ้นงานด้วยซ้ำ การเลี้ยงแบบคอยล์จะกำจัดของเสียส่วนใหญ่ และปล่อยให้คอยล์เดียวกันผลิตชิ้นส่วนที่เสร็จแล้วได้มากขึ้น
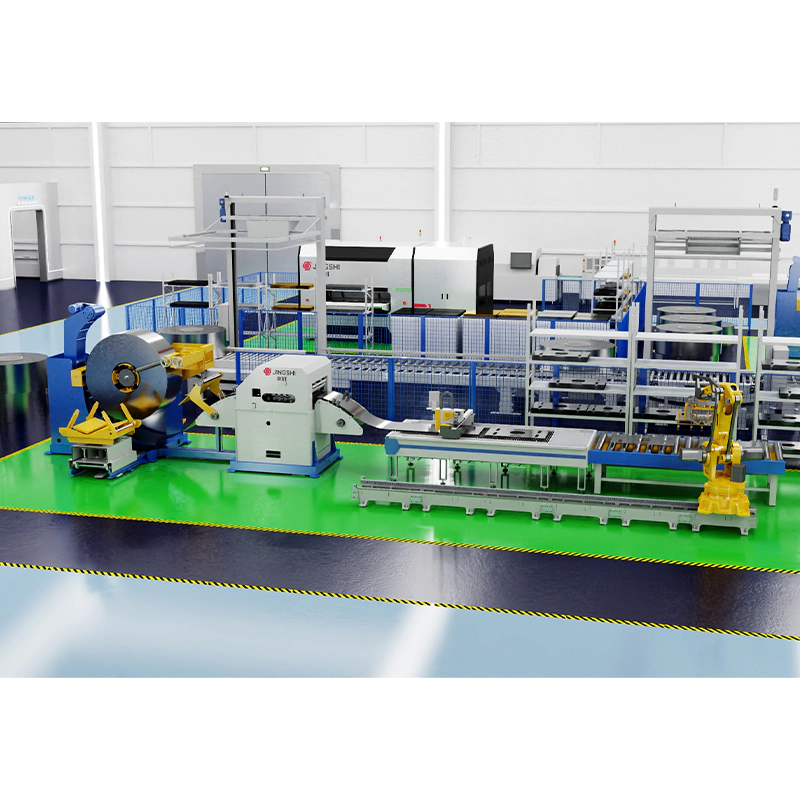 Coil-Fed Decoiling Leveling Laser Blanking Line ระบบป้อนคอยล์ในตัวผสมผสานระหว่างการคลายคอยล์ การปรับระดับที่แม่นยำ การป้อนเซอร์โว การตัดด้วยเลเซอร์ และการเรียงซ้อนอัตโนมัติ เพื่อเปลี่ยนแผนผังคอยล์ที่ซ้อนกันให้เป็นช่องว่างที่เสร็จสมบูรณ์ ดูผลิตภัณฑ์ →
การวางซ้อนและการจัดการชิ้นส่วน
หลังจากการตัด ช่องว่างจะถูกแยกและซ้อนกัน โดยมักจะมีหุ่นยนต์หรือโครงสำหรับตั้งสิ่งของที่ยกช่องว่างออกจากเส้น เศษโครงกระดูกถูกบาดแผลหรือสับแล้วส่งไปรีไซเคิล ยิ่งปลายบรรทัดนี้วิ่งได้นุ่มนวล ความเร็วของเลเซอร์ก็จะแปลงเป็นเอาท์พุตมากขึ้นเท่านั้น
เหตุใดคุณภาพการปรับระดับจึงตัดสินใจถึงความแม่นยำที่ว่างเปล่า
หากเราสามารถให้คำแนะนำแก่ใครก็ตามที่ระบุอุปกรณ์ประเภทนี้ได้ ก็คงจะเป็นดังนี้: ใช้เวลาในการปรับระดับให้มากเท่ากับที่คุณใช้กับเลเซอร์ แถบหยักจะเปลี่ยนระยะห่างระหว่างหัวฉีดและวัสดุจากช่วงเวลาหนึ่งไปยังอีกช่วงเวลาหนึ่ง และหัวตัดไม่เคยได้รับจุดโฟกัสที่มั่นคงตามที่ต้องการ ผลลัพธ์ที่ได้คือความกว้างของรอยตัดที่ไม่สอดคล้องกัน มีขี้เถ้าที่ด้านล่าง และขอบที่แตกต่างจากปลายด้านหนึ่งของคอยล์ไปยังอีกด้านหนึ่ง
ความเครียดตกค้างเป็นปัญหาที่เงียบกว่า หากไม่ได้ถอดออกก่อนที่จะทำการตัด มันจะกระจายตัวใหม่ทันทีที่โครงร่างเสร็จสมบูรณ์ และพื้นที่ว่างที่วัดได้อย่างสมบูรณ์แบบบนโต๊ะจะม้วนงอทันทีที่ยกขึ้น การขึ้นรูปหรือการเชื่อมขั้นปลายน้ำจะต่อสู้กับข้อผิดพลาดที่เกิดขึ้นที่ต้นน้ำ เครื่องปรับระดับไฮดรอลิกที่มีการควบคุมการเจาะของลูกกลิ้งอย่างแม่นยำ จัดการขั้นตอนนี้ได้อย่างเหมาะสม และความแตกต่างจะแสดงในความเรียบของชิ้นงานที่เสร็จแล้ว แทนที่จะเป็นในเอกสารข้อมูลจำเพาะใดๆ
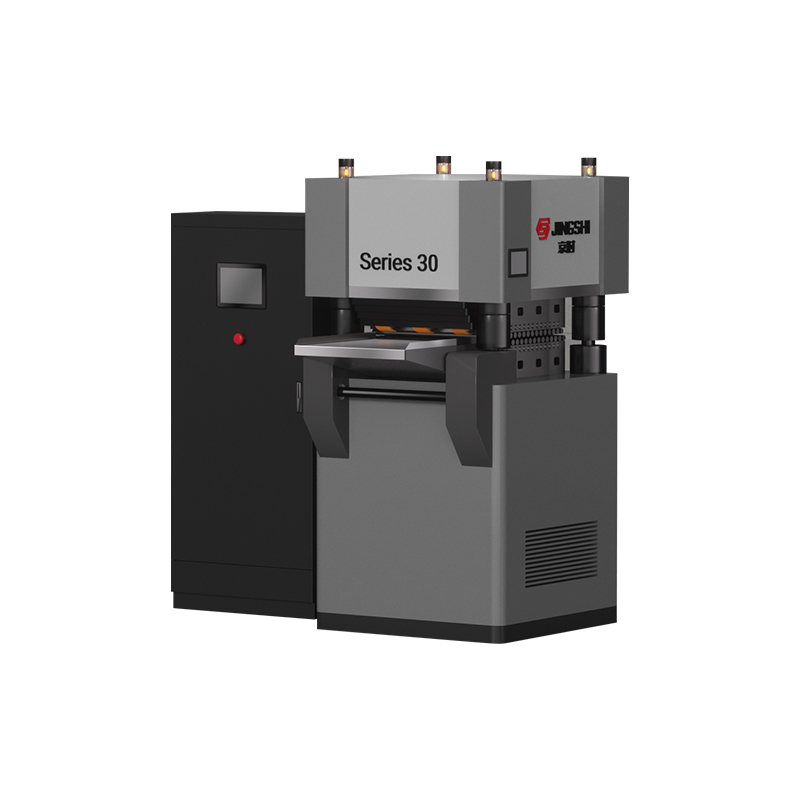
 JingShi 50 Series เครื่องปรับระดับไฮดรอลิกแบบสี่คอลัมน์ที่มีความแม่นยำ เครื่องปรับระดับความแม่นยำแบบไฮดรอลิกขจัดความเค้นภายในและการบิดงอจากแผ่นที่มีความหนาปานกลาง รองรับช่องว่างที่ราบเรียบก่อนการตัดด้วยเลเซอร์หรือการขึ้นรูปขั้นปลายน้ำ ดูผลิตภัณฑ์ →
วัสดุและความหนา: สิ่งที่ลำแสงจับได้ดี
การปิดผิวด้วยเลเซอร์ทำได้สะดวกด้วยเหล็กเหนียว เหล็กโลหะผสมต่ำที่มีความแข็งแรงสูง สแตนเลส และอลูมิเนียม ความหนาคือจุดที่ความคาดหวังจำเป็นต้องได้รับการปรับแต่ง เกจขนาดบางและขนาดกลางตัดได้อย่างรวดเร็วและสะอาด ในขณะที่เพลตที่หนักกว่าจะทำให้กระบวนการช้าลงและผลักดันความประหยัดให้กลับไปสู่วิธีเชิงกล ตารางด้านล่างเป็นแนวทางคร่าวๆ ในการเปรียบเทียบวิธีการทั่วไปทั้งสามวิธี
| ด้าน | ตายเปล่า | การตัดด้วยเลเซอร์แบบแท่นเรียบ | การตัดด้วยเลเซอร์แบบป้อนคอยล์ |
|---|---|---|---|
| เครื่องมือต่อชิ้นส่วน | ทุ่มเทตาย | ไม่มี | ไม่มี |
| การเปลี่ยนแปลงรูปร่าง | ตายใหม่และทดลอง | โปรแกรมใหม่ | โปรแกรมใหม่ |
| ผลผลิตวัสดุ | เหมาะกับเลย์เอาต์แบบซ้อนกัน | ช่องว่างด้านล่างเป็นรูปสี่เหลี่ยมผืนผ้า | สูงทำรังแน่น |
| สภาพขอบ | ขอบตัด | ทำความสะอาดขอบเลเซอร์ | ทำความสะอาดขอบเลเซอร์ |
| ปริมาณงาน | สูงมาก | ปานกลาง | สูงในระดับบางถึงปานกลาง |
| พอดีที่สุด | โปรแกรมที่ยาวและเสถียร | ปริมาณน้อยแผ่นเรียบ | การผลิตคอยล์แบบยืดหยุ่น |
เมื่อเทคโนโลยี Laser Blanking เหมาะสมกับการผลิตจริง
ในทางปฏิบัติ เทคนิคนี้จะเข้ามาแทนที่เมื่อรูปร่างเปลี่ยนแปลงเร็วกว่างบประมาณเครื่องมือที่เอื้ออำนวย ซัพพลายเออร์ด้านยานยนต์ใช้สำหรับแผงตัวถัง ขายึดโครงสร้าง และแผงกันความร้อน โดยที่แพลตฟอร์มเดียวสามารถใช้รูปแบบที่ว่างเปล่าหลายแบบร่วมกัน ซึ่งเป็นรูปแบบที่เราเห็นบ่อยๆ การผลิตชิ้นส่วนยานยนต์และรถจักรยานยนต์ . ผู้ผลิตตู้ไฟฟ้า ผู้ผลิตส่วนประกอบลิฟต์ และผู้ผลิตเครื่องใช้ไฟฟ้า เผชิญกับแรงกดดันเดียวกัน: หมายเลขชิ้นส่วนจำนวนมาก ปริมาณปานกลาง และความอดทนน้อยสำหรับระยะเวลารอคอยเครื่องมือ
อุตสาหกรรมที่หนักกว่าก็มีคำถามในเวอร์ชันของตัวเอง เมื่อความหนาของแผ่นและความเรียบทั้งสองไต่ขึ้น เครื่องปรับระดับแผ่นหนาที่ทำงานอยู่ข้างหน้าสถานีตัดมักจะเป็นการลงทุนที่สมเหตุสมผลมากกว่าการดันเลเซอร์ให้เกินขอบเขตที่สะดวกสบาย
นอกเหนือจาก Blanking: ส่วนที่เหลือของบรรทัด
เส้นกั้นไม่ใช่อุปกรณ์ชิ้นเดียวที่โรงงานต้องการ ผู้ผลิตหลายรายจับคู่กับเส้นตัดตามความยาวสำหรับชิ้นส่วนสี่เหลี่ยมที่ถูกตัดเฉือน หรือใช้เส้นเดคอยล์ การปรับระดับ และการเจาะแบบรวมที่การขึ้นรูปหลังจากการตัด การกำหนดค่าเหล่านี้ควรค่าแก่การทำความเข้าใจก่อนตัดสินใจซื้อ และเราได้เขียนรายละเอียดเพิ่มเติมไว้แล้ว การตัดด้วยเลเซอร์แบบป้อนคอยล์และวิธีประกอบเส้นเข้าด้วยกัน .
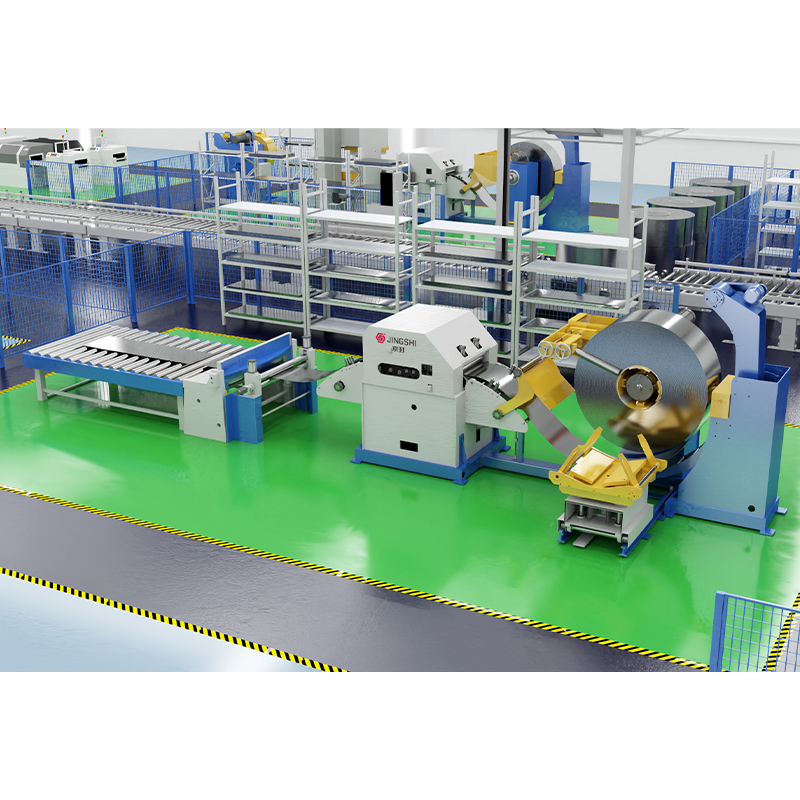 เส้นตัดต่อความยาวเครื่องป้อน Decoiler ที่มีความแม่นยำสูง สายการผลิต CTL แบบอัตโนมัติผสมผสานการคลายคอยล์ การปรับระดับที่แม่นยำ การป้อนเซอร์โว และการตัดความเร็วสูง เพื่อการผลิตอะลูมิเนียมและสเตนเลสสตีลที่แม่นยำตามความยาวตัด ดูผลิตภัณฑ์ →
คำถามที่ถามก่อนที่จะกระทำ
- จริงๆ แล้วผลิตภัณฑ์ของฉันต้องการความเรียบแค่ไหน? ข้อมูลจำเพาะของการปรับระดับควรเป็นไปตามชิ้นส่วน ไม่ใช่โบรชัวร์เครื่องจักร
- วัสดุที่หนาที่สุดที่ฉันจะใช้จริงในอีกห้าปีข้างหน้าคืออะไร?
- หมายเลขชิ้นส่วนเปลี่ยนแปลงปีละกี่หมายเลข? ตัวเลขนั้นซึ่งมากกว่าปริมาณ เป็นตัวตัดสินว่าความยืดหยุ่นจะคุ้มค่าหรือไม่
- สายการผลิตสามารถรองรับความกว้าง น้ำหนัก และเส้นผ่านศูนย์กลางภายในของคอยล์ของฉันได้โดยไม่ต้องหยิบจับเพิ่มเติมหรือไม่
- จะเกิดอะไรขึ้นกับเศษซากและช่องว่างที่เสร็จแล้วที่ท้ายบรรทัด?
- อุปกรณ์จะได้รับการทดสอบอย่างไรก่อนจัดส่ง — ด้วยวัสดุของฉันหรือกับตัวอย่างมาตรฐาน
จุดสุดท้ายนั้นสมควรได้รับการเน้น ความเรียบและคุณภาพการตัดจะตัดสินได้ง่ายที่สุดจากวัสดุที่คุณใช้งานจริง การทดสอบเครื่องจักรทุกเครื่องเพื่อหาความเรียบของระนาบ ลักษณะการโหลด และเสียงรบกวนก่อนออกจากโรงงานเป็นนิสัยที่เราถือว่าไม่สามารถต่อรองได้ เนื่องจากสายการผลิตที่ทำงานได้ดีกับสต็อกสาธิตเท่านั้นยังไม่ได้รับการพิสูจน์จริงๆ
เทคโนโลยีการปั๊มขึ้นรูปด้วยเลเซอร์ไม่สามารถทดแทนการปั๊มและดายทุกครั้งในโรงงานได้ นี่เป็นคำตอบที่แตกต่างสำหรับปัญหาเฉพาะ: วิธีสร้างช่องว่างอย่างรวดเร็วเมื่อรูปร่างเปลี่ยนแปลงตลอดเวลาและงบประมาณด้านเครื่องมือไม่ยืดออก เมื่อขั้นตอนการปรับระดับได้รับการออกแบบอย่างเหมาะสม และสายการผลิตได้รับการกำหนดค่าตามวัสดุจริงของคุณ ผลลัพธ์จะแสดงในจุดที่สำคัญ เช่น ช่องว่างที่เรียบขึ้น เศษน้อยลง และกำหนดการผลิตที่ไม่ต้องรอแม่พิมพ์อีกต่อไป