จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
จิงซือ
เดินไปยังพื้นที่แปรรูปคอยล์แล้วคุณสามารถบอกเล่าเรื่องราวต่างๆ มากมายเกี่ยวกับการทำงานโดยสิ่งที่เกิดขึ้นหลังจากการขนคอยล์ออก เส้นตัดหลายจุดเป็นหนึ่งในทรัพย์สินที่เปลี่ยนจังหวะของทั้งโรงงานอย่างเงียบๆ แทนที่จะใช้แถบเดียวป้อนแรงเฉือน เส้นจะใช้ขดลวดหลัก กรีดออกเป็นแถบแคบๆ หลายๆ เส้น ปรับระดับแถบเหล่านั้น และตัดให้ยาว โดยมักจะเรียงช่องว่างที่เสร็จแล้วซ้อนกันในการผ่านต่อเนื่องครั้งเดียว สำหรับช่างประกอบที่ซื้อคอยล์เป็นตันและจัดส่งชิ้นส่วนเป็นชิ้น ความแตกต่างนั้นใช้ได้จริง ไม่ใช่เชิงวิชาการ
หากคุณกำลังเปรียบเทียบตัวเลือกอุปกรณ์หรือพยายามตัดสินใจว่าไลน์แบบตัดหลายเส้นอยู่ในส่วนขยายถัดไปของคุณหรือไม่ คำถามที่มีประโยชน์ไม่ได้เป็นเพียงเกี่ยวกับความเร็วเท่านั้น โดยจะเกี่ยวกับช่วงความกว้าง ความเรียบ การเปลี่ยนแปลง เศษซาก และลักษณะของเส้นที่เหมาะกับวัสดุและผู้ที่จะดำเนินการ
เส้นตัดหลายเส้น คืออะไร?
เส้นตัดหลายจุด บางครั้งเรียกว่าเส้นตัดหลายจุด รวมการดำเนินการ 2 อย่างที่มักจะแยกจากกัน: การตัดตามความกว้างและการตัดตามความยาว คอยล์หลักถูกติดตั้งบนอันคอยล์เลอร์ ร้อยเกลียวผ่านหัวกรีด ดึงผ่านตัวปรับระดับ และป้อนเข้ากับแรงเฉือนหรือการตัดที่คล้ายกัน เนื่องจากหัวตัดแบ่งคอยล์ออกเป็นหลายแถบ เส้นจึงสามารถสร้างช่องว่างหลายช่องตามความกว้างของคอยล์ในจังหวะเดียวกัน นั่นคือส่วนที่ "หลาย" และเป็นที่มาของความได้เปรียบด้านปริมาณงานจำนวนมาก
มันไม่ใช่แค่การตัดตามความยาวด้วยมีดพิเศษ สายการผลิตจะต้องจัดการความตึงของแถบ ความทนทานต่อความกว้าง เสี้ยน การกำจัดเศษ และคุณภาพการวางซ้อนบนทุกแถบในคราวเดียว แถบแคบที่ขอบด้านนอกมีลักษณะแตกต่างจากแถบกว้างที่อยู่ตรงกลาง การออกแบบเส้นที่ดีคำนึงถึงสิ่งนั้นตั้งแต่การม้วนหยิกครั้งแรกไปจนถึงเครื่องเรียงซ้อน และระบบควบคุมจะต้องทำให้ชุดแถบทั้งหมดเคลื่อนที่เป็นกระบวนการที่ประสานกันเป็นหนึ่งเดียว
สายการผลิตทั่วไปประกอบด้วยเครื่องคลายคอยล์ เครื่องปอกและค้าง ม้วนบีบ หัวตัด เครื่องม้วนเศษหรือเครื่องบดสับ เครื่องปรับระดับ หลุมวน ฟีดเซอร์โว แรงเฉือน สายพานลำเลียงที่เบี่ยงเบนหนีศูนย์ และเครื่องเรียงซ้อน การจัดเรียงที่แน่นอนจะแตกต่างกันไปตามวัสดุ ความกว้าง ความหนา และคุณภาพการตกแต่งที่ลูกค้าต้องการ
วิธีการทำงานของ Line ทีละขั้นตอน
- การโหลดและคลายคอยล์ คอยล์หลักถูกโหลด เปิด และป้อนเข้าในไลน์ เครื่องคลายคอยล์จะต้องคงความตึงเครียดให้คงที่เมื่อเส้นผ่านศูนย์กลางของคอยล์เปลี่ยนแปลง
- การตัดให้ได้ความกว้าง มีดโรตารีจะตัดความกว้างของขดลวดทั้งหมดให้เป็นความกว้างของแถบที่ต้องการ ระยะห่างของมีดและการทับซ้อนกันถูกกำหนดไว้สำหรับความหนาและเกรดของวัสดุ
- การจัดการเศษเหล็ก การตัดขอบและเศษแคบๆ ที่ถูกปฏิเสธจะถูกกรอ สับ หรือลำเลียงออกไป เพื่อไม่ให้กีดขวางทางเดินของแถบ
- การปรับระดับ แถบดังกล่าวจะผ่านเครื่องปรับระดับที่มีความแม่นยำ ซึ่งจะขจัดชุดคอยล์ หน้าไม้ และคลื่นที่ขอบออกก่อนที่จะทำการตัด ความเรียบที่นี่ส่งผลต่อความยาวของการตัด คุณภาพการเรียงซ้อน และการขึ้นรูปขั้นปลายน้ำ
- วนซ้ำและป้อน วงจรหรือตัวสะสมจะแยกกระบวนการตัดต่อเนื่องออกจากการเริ่ม-หยุดของแรงเฉือน ฟีดเซอร์โวจะวัดแต่ละความยาวได้อย่างแม่นยำ
- ตัดให้ยาว. แรงเฉือนหรือการตัดที่คล้ายกันทำให้เกิดความยาวว่าง การตัดจะต้องเป็นรูปสี่เหลี่ยม มีการควบคุมเสี้ยน และทำซ้ำได้ในทุกแถบ
- ซ้อน ช่องว่างที่เสร็จแล้วจะถูกลำเลียงและซ้อนกันในลักษณะที่ปกป้องพื้นผิว ช่วยให้นับได้แม่นยำ และทำให้ถอดปึกออกได้ง่าย
- การควบคุมและการเปลี่ยนแปลง การตั้งค่าสูตรอาหาร การตั้งค่ามีด ความยาวการป้อน และการปรับอุปกรณ์เรียงกระดาษจะกำหนดความเร็วของสายการผลิตจากงานหนึ่งไปยังอีกงานหนึ่ง
Multi-Blanking กับ มาตรฐานการตัดตามความยาว
สายการผลิตทั้งสองประเภททับซ้อนกัน แต่ช่วยแก้ปัญหาการผลิตที่แตกต่างกัน เส้นตัดตามความยาวมาตรฐานมักเป็นคำตอบที่ง่ายกว่าเมื่องานมีความกว้างครั้งละหนึ่งงาน และความเร็วในการเปลี่ยนมีความสำคัญมากกว่าเอาท์พุตต่อคอยล์ สายการผลิตแบบตัดหลายจุดจะเข้ามาแทนที่เมื่อขดลวดเดียวกันสามารถให้ความกว้างที่ขายได้หลายขนาด หรือเมื่อปริมาตรเปล่าสูงพอที่จะปรับการตั้งค่าการตัดเพิ่มเติมได้
| การพิจารณา | Standard Cut-to-Length | Multi-Cut Blanking Line |
|---|---|---|
| อินพุตหลัก | ความกว้างของคอยล์หลักหนึ่งอัน | คอยล์หลักหนึ่งตัวกรีดเป็นหลายแถบ |
| เอาท์พุตต่อรอบ | หนึ่งแถบ หนึ่งความยาวตัด | มีแถบหลายแถบและมีช่องว่างหลายช่องตามความกว้าง |
| การเปลี่ยนแปลงความกว้าง | ปกติจะคอยล์หรือขอบใหม่ | การตั้งค่าการตัดและการเปลี่ยนมีด |
| เน้นการใช้เครื่องมือ | เครื่องปรับระดับ ป้อน และเฉือน | หัวตัด, เครื่องปรับระดับ, ฟีด, แรงเฉือนและรถเรียงซ้อน |
| พอดีที่สุด | การรันแบบ single-width ที่เรียบง่ายและการเปลี่ยนแปลงบ่อยครั้ง | ช่องว่างปริมาณสูงและความกว้างหลายระดับจากขดลวดเดียว |
| เปลี่ยนความสนใจ | ความซับซ้อนในการตั้งค่าลดลง | มีระเบียบวินัยในการตั้งค่ามากขึ้น แต่มีเอาต์พุตต่อคอยล์สูงกว่า |
ทางเลือกที่เหมาะสมมักจะลงมาที่สมุดคำสั่งซื้อ หากงานส่วนใหญ่เป็นงานความกว้างเดียวและงานระยะสั้น สายการผลิตธรรมดาอาจทำให้โรงงานมีความยืดหยุ่นมากขึ้น หากวัสดุชนิดเดียวกันสามารถแบ่งออกเป็นความกว้างสำเร็จรูปหลายขนาดหรือป้อนเซลล์ปลายน้ำหลายเซลล์ วิธีการตัดหลายจุดสามารถลดการขนย้ายและเพิ่มการใช้คอยล์ได้
ในกรณีที่การตัดแบบหลายส่วนให้ผลตอบแทนที่ดี
การพับหลายชั้นจะมีประโยชน์มากที่สุดเมื่อชิ้นงานที่เสร็จแล้วเป็นรูปสี่เหลี่ยมผืนผ้า หรือเมื่อเครื่องกดแบบดาวน์สตรีมหรือเลเซอร์เล็มรูปร่างสุดท้าย มันไม่ได้เกี่ยวกับการสร้างรูปทรงที่ซับซ้อน แต่เกี่ยวกับการเปลี่ยนคอยล์ให้เป็นช่องว่างที่เรียบ แม่นยำ และซ้อนกันด้วยความเร็ว ซึ่งเหมาะกับกระบวนการแปรรูปโลหะที่หลากหลาย รวมถึง ชิ้นส่วนยานยนต์และรถจักรยานยนต์ ส่วนประกอบลิฟต์และสถาปัตยกรรม ตู้ไฟฟ้า เครื่องจักรกลการเกษตร ใบเลื่อย และการปั๊มขึ้นรูปด้วยความแม่นยำ
ในโรงงานเหล่านี้หลายแห่ง เส้นตัดจะป้อนวัสดุพิมพ์ เซลล์เลเซอร์ หรือกระบวนการขึ้นรูป ดังนั้นความเรียบและความสูงของปึกที่สม่ำเสมอจึงมีความสำคัญพอๆ กับความเร็วดิบ ช่องว่างที่ยาวเล็กน้อยแต่แบนอาจยังวิ่งได้ดี ช่องว่างที่มีความยาวเหมาะสมแต่มีคลื่นขอบหรือหน้าไม้อาจทำให้เกิดการป้อนผิดพลาด การใส่ได้ไม่ดี และการทำงานซ้ำเพิ่มเติมที่ปลายน้ำ นั่นคือเหตุผลว่าทำไมการปรับระดับจึงสมควรได้รับความสนใจพอๆ กับหัวกรีด
สิ่งที่ต้องมองหาเมื่อระบุบรรทัด
ขนาดเส้นเริ่มต้นด้วยขด ไม่ใช่โบรชัวร์ ก่อนที่จะเปรียบเทียบความเร็ว ให้กำหนดช่วงวัสดุที่คุณต้องการใช้งานจริงและมาตรฐานคุณภาพที่ชิ้นงานเปล่าที่เสร็จแล้วต้องเป็นไปตาม เส้นที่มีขนาดใหญ่เกินไปสำหรับงานอาจทำให้หงุดหงิดพอๆ กับเส้นที่เล็กเกินไป
- ความกว้าง ความหนา และความแข็งแรงของคอยล์ ตรวจสอบช่วงทั้งหมด ไม่ใช่แค่จุดกึ่งกลาง วัสดุที่หนักกว่าหรือมีความแข็งแรงสูงกว่าจะส่งผลต่อภาระของมีด กำลังของตัวปรับระดับ และความสามารถในการรับแรงเฉือน
- จำนวนการตัดและความกว้างของแถบ ยืนยันว่าหัวกรีดสามารถรองรับแถบที่แคบที่สุดที่คุณวางแผนจะผลิตได้ และขนาดการกำจัดเศษนั้นมีขนาดสำหรับปริมาตรการตัดแต่ง
- ความสามารถในการปรับระดับ ตัวปรับระดับควรจับคู่กับความกว้างของแถบ ความหนา และความเรียบมาตรฐาน ม้วนมากขึ้นและการปรับที่แม่นยำช่วยให้ใช้วัสดุบางและงานคุณภาพพื้นผิวสูง
- ประเภทแรงเฉือนและคุณภาพการตัด ตัดสินใจว่าจะใช้วิธีเฉือนตรง เฉือนแบบฟลายอิ้ง หรือวิธีการตัดอื่นๆ ที่เหมาะกับข้อกำหนดด้านเสี้ยนและความเหลี่ยมหรือไม่
- การซ้อนและการปกป้องพื้นผิว เส้นที่รวดเร็วซึ่งทำเครื่องหมายพื้นผิวด้านบนหรือทำให้เกิดกองที่ไม่เท่ากันนั้นไม่ได้ผลจริงๆ
- การเปลี่ยนและการตั้งค่ามีด ถามว่าการเปลี่ยนความกว้างใช้เวลานานเท่าใด ต้องใช้เครื่องมืออะไรบ้าง และการตั้งค่าสามารถจัดเก็บเป็นสูตรอาหารได้หรือไม่
- การควบคุมและความปลอดภัย การร้อยเกลียว การเข้าถึงมีด การป้องกัน และการมองเห็นของผู้ปฏิบัติงาน ควรพิจารณาตั้งแต่เนิ่นๆ ไม่ใช่หลังการติดตั้ง
การตรวจสอบคุณภาพที่สำคัญบนพื้น
บนเส้นตัดหลายเส้น คุณภาพคือห่วงโซ่ ลิงค์ที่อ่อนแออันหนึ่งปรากฏขึ้นที่ตัวเรียง ขั้นตอนการตรวจสอบเชิงปฏิบัติมักจะครอบคลุมถึงความกว้างของแถบ ความสูงของครีบ ความเรียบ ความยาวในการตัด ความเหลี่ยม และสภาพพื้นผิว ตรวจสอบช่องว่างสองสามช่องแรกหลังการตั้งค่า จากนั้นสุ่มตัวอย่างตามช่วงเวลาที่กำหนดในขณะที่คอยล์หมด
- ความอดทนต่อความกว้าง วัดแถบหลายๆ เส้นพาดผ่านขดลวด ไม่ใช่แค่แถบตรงกลาง
- คุณภาพเสี้ยนและขอบ ดูทั้งขอบกรีดและขอบตัด มีดทื่อหรือการกวาดล้างที่ไม่ถูกต้องปรากฏขึ้นอย่างรวดเร็ว
- ความเรียบ. ตรวจสอบชุดคอยล์ หน้าไม้ คลื่นขอบ และตัวล็อคตรงกลางหลังการปรับระดับและอีกครั้งหลังการตัด
- ตัดความยาวและความเหลี่ยม ความยาวสม่ำเสมอจะมีประโยชน์ก็ต่อเมื่อการตัดเป็นรูปสี่เหลี่ยมจัตุรัสและสแต็กเป็นจริงเท่านั้น
- สภาพพื้นผิว. ระวังรอยม้วน รอยขีดข่วน และความเสียหายในการจัดการ โดยเฉพาะส่วนที่มองเห็นได้หรือทาสี
- คุณภาพสแต็ค การนับ การจัดตำแหน่ง และการแทรกสลับจะส่งผลต่อลักษณะการทำงานของช่องว่างในการดำเนินการครั้งถัดไป
บูรณาการกับการปรับระดับและการดำเนินงานขั้นปลายน้ำ
การปรับระดับไม่ใช่หมายเหตุด้านข้างของเส้นตัดหลายจุด หากแถบมีชุดคอยล์หรือคลื่นขอบเข้าไปในแรงเฉือน ความยาวของการตัดอาจจะถูกต้องในขณะที่ช่องว่างยังคงล้มเหลวที่ปลายน้ำ เครื่องปรับระดับควรมีขนาดตามความกว้างของแถบทั้งหมดและช่วงที่บางที่สุดถึงหนาที่สุดที่คุณวางแผนจะใช้งาน โดยมีการรองรับและการปรับม้วนที่เพียงพอเพื่อรองรับวัสดุที่คุณซื้อจริง
สำหรับโครงร่างเครื่องแยกเดคอยล์-เครื่องหนีบผม-เครื่องป้อนแบบทั่วไป กลุ่มผลิตภัณฑ์ CTL ที่มีความแม่นยำสูงของเราเป็นข้อมูลอ้างอิงที่มีประโยชน์เมื่องานต้องการการป้อนที่แม่นยำและเอาต์พุตตามความยาวในการตัด แทนที่จะใช้การตัดแบบหลายแถบ
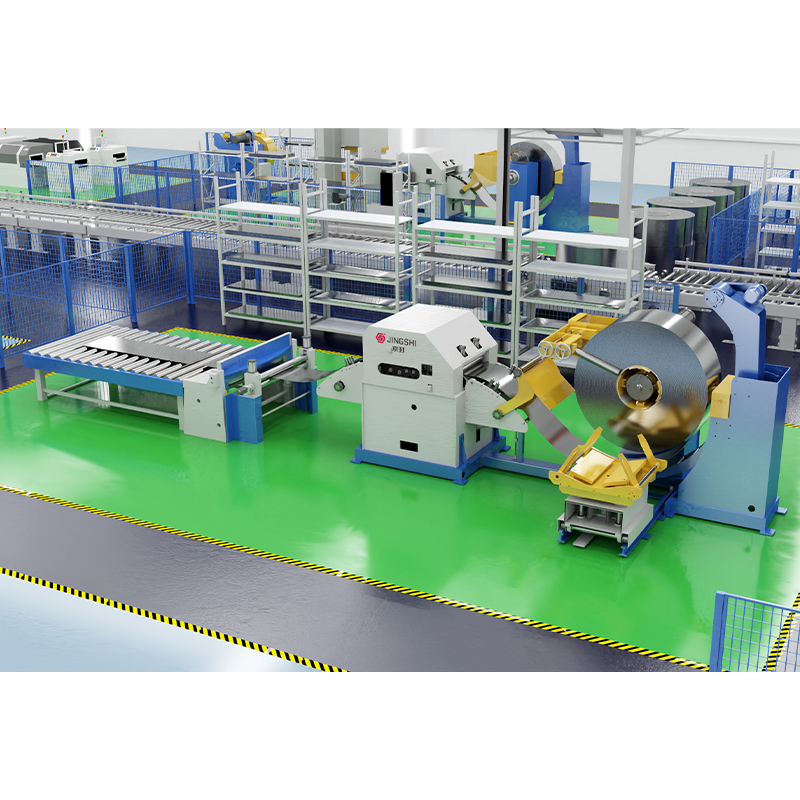 เส้นตัดต่อความยาวเครื่องป้อน Decoiler ที่มีความแม่นยำสูง สำหรับรูปแบบการป้อนคอยล์ทั่วไปที่ต้องการการป้อนและการตัดที่แม่นยำ สายการผลิตแบบรวมนี้ผสมผสานการคลายคอยล์ การปรับระดับ การป้อนเซอร์โว และเอาท์พุตแบบตัดตามความยาว ดูผลิตภัณฑ์ →
เมื่อเส้นตัดเฉือนป้อนเซลล์เลเซอร์แทนแรงเฉือนเชิงกล หน้าต่างกระบวนการจะเปลี่ยนไป คุณภาพของขอบ ความเรียบ และการวางตำแหน่งแผ่นงานมีความสำคัญมากยิ่งขึ้น เนื่องจากไม่มีเครื่องมือกดเพื่อดูดซับการเปลี่ยนแปลงเล็กๆ น้อยๆ หากคุณยังคงชั่งน้ำหนักการตัดเฉือนโดยใช้แรงเฉือนกับการตัดด้วยเลเซอร์ โปรดดูคู่มือนี้ การตัดด้วยเลเซอร์แบบป้อนด้วยคอยล์ เดินผ่านกระบวนการและการแลกเปลี่ยน
สำหรับการกัดด้วยเลเซอร์ที่ป้อนคอยล์ ไลน์การไล่ระดับและการไล่ระดับด้วยเลเซอร์จะแสดงให้เห็นว่าการปรับระดับและการตัดสามารถผสานรวมเข้าด้วยกันโดยไม่ต้องใช้แรงเฉือนเชิงกลได้อย่างไร
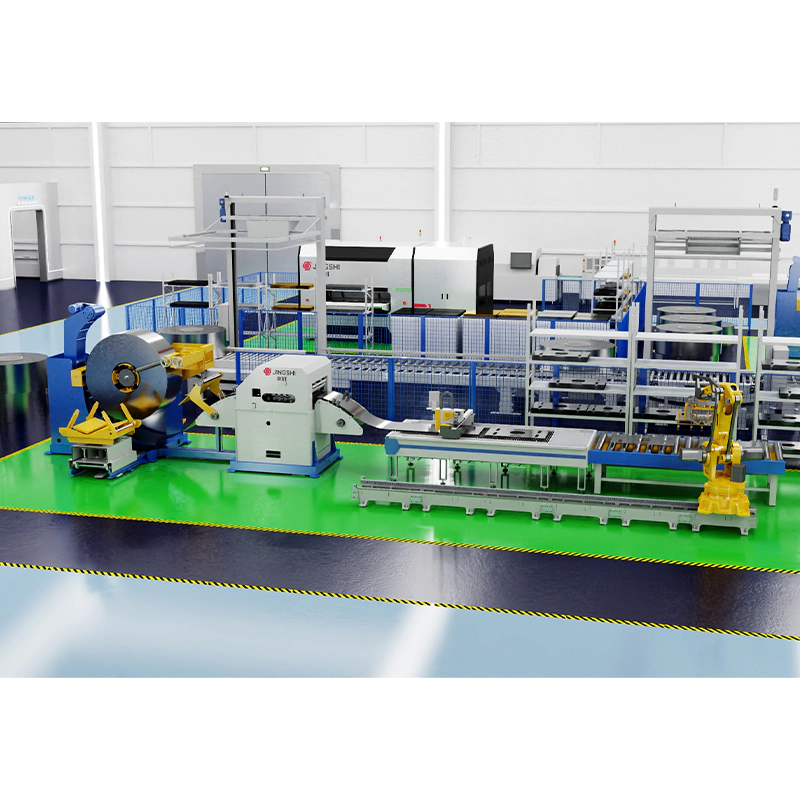 Decoiling, Leveling และ Laser Blanking Line สำหรับการกัดด้วยเลเซอร์ที่ป้อนคอยล์โดยไม่ต้องใช้แรงเฉือนเชิงกล สายการผลิตนี้รวมเอาการลอกออก การปรับระดับ การป้อนเซอร์โว การตัดด้วยเลเซอร์ และการเรียงซ้อนอัตโนมัติเพื่อการผลิตชิ้นงานเปล่าที่มีความยืดหยุ่น ดูผลิตภัณฑ์ →
หากขั้นตอนต่อไปคือการปั๊ม สายการผลิตจะต้องส่งตำแหน่งแถบและความยาวป้อนที่สม่ำเสมอไปยังเครื่องอัด ไลน์การเจาะแบบ decoiler-straightener-feeder ความเร็วสูงพร้อมระบบป้อนเซอร์โวแบบ 3-in-1 เป็นวิธีหนึ่งในการเชื่อมต่อการจัดการคอยล์ การปรับระดับ และการป้อนแบบกดในรูปแบบที่กะทัดรัด
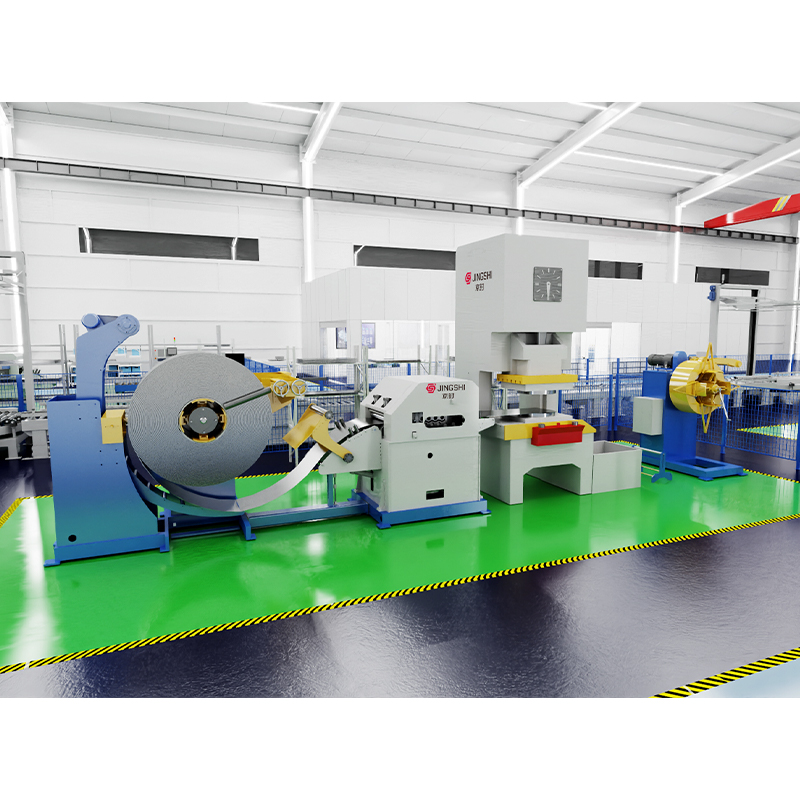 ความเร็วสูง 3-in-1 Decoiler Straightener Feeder Punching Line สำหรับการเชื่อมต่อการจัดการคอยล์ การปรับระดับ และการป้อนแบบกดในรูปแบบการปั๊มขนาดกะทัดรัด กลุ่มเซอร์โวแบบ 3-in-1 นี้รองรับการเจาะต่อเนื่องด้วยความยาวฟีดที่แม่นยำ ดูผลิตภัณฑ์ →
คำที่ใช้งานได้จริงเกี่ยวกับเค้าโครงและการสนับสนุน
เส้นตัดหลายจุดเป็นระบบ ไม่ใช่รายการเครื่องจักร ผลลัพธ์ที่ดีที่สุดจะเกิดขึ้นเมื่อขั้นตอนการม้วน การตัด การปรับระดับ การป้อน การตัด และการวางซ้อนได้รับการออกแบบให้เป็นกระบวนการเดียว และเมื่อผู้ปฏิบัติงานมีพื้นที่ในการร้อยด้าย ตรวจสอบ เปลี่ยนมีด และนำเศษออกอย่างปลอดภัย นั่นคือจุดที่ประสบการณ์บนพื้นมีความสำคัญพอๆ กับข้อกำหนดของอุปกรณ์
หากคุณกำลังวางแผนสายการผลิตใหม่หรือเปลี่ยนกระบวนการตัดตามความยาวแบบเก่า ให้เริ่มต้นด้วยช่วงวัสดุ ขนาดเปล่า และการดำเนินการดาวน์สตรีม จากนั้นปรับขนาดเส้นรอบความเป็นจริงนั้น เส้นตัดหลายจุดที่ได้รับการจับคู่กันอย่างดีสามารถเปลี่ยนขดลวดให้เป็นช่องว่างที่เสร็จแล้วโดยมีขั้นตอนการจัดการน้อยลงและความเรียบสม่ำเสมอมากขึ้น แต่เมื่อช่วงความกว้าง คุณภาพการปรับระดับ และขั้นตอนการเปลี่ยนงานนั้นเหมาะสมกับงานเท่านั้น